

Горячеоцинкованный кабельный лоток: преимущества и срок службы
2026-11-11
- Почему горячее цинкование остается «золотым стандартом» для промышленных кабельных трасс
- Технология горячего цинкования: физика защиты и стандарты качества
- Сравнительный анализ: Горячее цинкование против альтернатив
- Факторы, определяющие реальный срок службы
- Типичные ошибки монтажа и их влияние на долговечность
- Экономическое обоснование: почему TCO ниже у горячего цинка
- Как выбрать надежного поставщика: чек-лист для инженера
- Заключение и следующий шаг
Почему горячее цинкование остается «золотым стандартом» для промышленных кабельных трасс
В условиях агрессивной промышленной среды, где влажность, перепады температур и химические испарения становятся нормой, выбор системы прокладки кабеля перестает быть рутинной задачей снабжения. Это инженерное решение, определяющее надежность всего объекта на десятилетия. Горячеоцинкованный кабельный лоток — это не просто металлический профиль с защитным слоем. Это результат сложного металлургического процесса, создающего диффузионный сплав железа и цинка, который обеспечивает барьерную и катодную защиту стали одновременно.
Главное за 30 секунд
- Срок службы: При правильном монтаже и соответствии ГОСТ/ISO, горячее цинкование обеспечивает защиту от коррозии на срок от 50 до 80 лет даже в условиях умеренно-агрессивной промышленной атмосферы (категория C4 по ISO 12944).
- Экономическая эффективность: Несмотря на более высокую начальную стоимость по сравнению с холодным цинкованием или полимерными покрытиями, метод горячего погружения снижает совокупную стоимость владения (TCO) на 40-60% за счет отсутствия необходимости в регулярном обслуживании и покраске.
- Критический фактор качества: Долговечность напрямую зависит от толщины цинкового слоя (минимум 60-85 мкм для листового металла толщиной 3-5 мм) и качества подготовки поверхности перед погружением. Нарушение технологии обезжиривания приводит к отслоению покрытия в течение первых 2-3 лет эксплуатации.
Многие проектировщики сталкиваются с дилеммой: выбрать дешевый аналог с порошковой окраской или инвестировать в горячее цинкование. Наш опыт реализации проектов в нефтегазовой и энергетической отраслях показывает, что попытка сэкономить на этапе закупки кабель-каналов часто приводит к критическим затратам на ремонт через 5-7 лет. Коррозия несущих конструкций может привести к обрушению кабельных трасс, коротким замыканиям и остановке производства. В этой статье мы разберем технические нюансы, влияющие на преимущества и срок службы горячеоцинкованного кабельного лотка, опираясь на стандарты ISO, ГОСТ и реальные кейсы из практики ООО «Шанхай Янсюнь Комплектное Электрооборудование».
Технология горячего цинкования: физика защиты и стандарты качества
Процесс горячего цинкования (Hot-Dip Galvanizing, HDG) регламентируется строгими международными и национальными стандартами, такими как ISO 1461, ASTM A123 и российский ГОСТ 9.301-86. Суть метода заключается в погружении очищенных стальных изделий в ванну с расплавленным цинком при температуре около 450°C. В результате химической реакции между железом основы и жидким цинком образуется серия интерметаллических слоев.
Структура защитного покрытия: почему оно держится десятилетиями
В отличие от лакокрасочных покрытий, которые работают только как механический барьер, горячий цинк создает многоуровневую защиту. При рассмотрении поперечного среза покрытия под микроскопом выделяются следующие слои (считая от стали наружу):
- Слой Гамма (Gamma): Содержит около 75% цинка и 25% железа. Очень твердый, хрупкий слой, обеспечивающий прочную адгезию к основе.
- Слой Дельта (Delta): Содержит около 90% цинка и 10% железа. Также обладает высокой твердостью и устойчивостью к истиранию.
- Слой Зета (Zeta): Переходный слой с содержанием цинка около 94%. Обладает хорошей пластичностью.
- Чистый цинк (Eta): Наружный слой, состоящий практически из 100% цинка. Именно он первым вступает в реакцию с окружающей средой, образуя патину (карбонат цинка), которая замедляет дальнейшую коррозию.
Такая структура делает покрытие невероятно прочным. Оно выдерживает механические удары при монтаже и транспортировке, которые неизбежно повредили бы обычную краску. Если царапина все же появилась, вступает в силу механизм катодной (жертвенной) защиты. Цинк, имеющий более отрицательный электрохимический потенциал, чем сталь, корродирует первым, защищая оголенный участок металла. Этот процесс продолжается до тех пор, пока вокруг повреждения остается хотя бы минимальное количество цинка.
Для обеспечения стабильности этих параметров, производственная база компании в Янчжуне использует автоматизированные линии предварительной обработки. Каждый этап — от щелочного обезжиривания до флюсования — контролируется датчиками. Как отмечает исполнительный директор Ян Цзыцзюнь, именно строгий контроль температуры ванны и времени выдержки позволяет гарантировать толщину покрытия в диапазоне 60-100 мкм, что является оптимальным балансом между защитой и весом конструкции.
Инженерная рекомендация: При приемке партии всегда требуйте протокол испытаний на толщину покрытия. Согласно ISO 1461, локальная толщина не должна быть менее 55 мкм для стали толщиной более 6 мм. Использование ультразвукового толщиномера на выборочных образцах — обязательная процедура входного контроля.
Сравнительный анализ: Горячее цинкование против альтернатив
Чтобы объективно оценить преимущества горячеоцинкованного кабельного лотка, необходимо сравнить его с другими популярными методами антикоррозионной защиты. Часто заказчики выбирают между горячим цинком, холодным цинкованием (цинконаполненные краски) и полимерными покрытиями (порошковая окраска).
| Параметр | Горячее цинкование (HDG) | Холодное цинкование (Paint) | Порошковая окраска (Polymer) |
|---|---|---|---|
| Механизм защиты | Барьерная + Катодная (жертвенная) | Преимущественно барьерная (слабая катодная) | Только барьерная |
| Толщина слоя | 60–100 мкм (сплав с металлом) | 40–80 мкм (на поверхности) | 60–120 мкм (на поверхности) |
| Устойчивость к УФ | Абсолютная (цинк не деградирует от солнца) | Низкая (выгорание связующего) | Средняя (требуется стойкий полиэфир) |
| Ремонтопригодность | Высокая (легко восстановить цинкосодержащим составом) | Средняя (требует тщательной зачистки) | Низкая (сложно добиться адгезии на месте) |
| Срок службы (C4 среда) | > 50 лет | 10–15 лет | 15–20 лет (риск подрыва краски) |
| Стоимость жизненного цикла | Низкая (нет обслуживания) | Высокая (частая перекраска) | Средняя |
Ловушка «холодного цинка»
Маркетинговые названия вроде «холодное цинкование» часто вводят в заблуждение. По сути, это краска с высоким содержанием цинкового порошка (90-96%). Хотя она удобна для нанесения в полевых условиях, ее адгезия к стали значительно уступает диффузионному слою горячего цинка. При вибрациях, характерных для промышленных объектов (работа насосов, компрессоров), такое покрытие склонно к микротрещинам. Влага проникает под слой краски, и начинается подпленочная коррозия, которую невозможно заметить визуально до момента серьезного разрушения.
Полимерные покрытия: когда они уступают
Порошковая окраска отлично выглядит и предлагает широкий выбор цветов (RAL), что важно для эстетики гражданских объектов. Однако в условиях агрессивных химических сред (нефтехимия, целлюлозно-бумажная промышленность) полимер может набухать или отслаиваться. Кроме того, если целостность полимерного слоя нарушена (царапина, скол при монтаже), коррозия под покрытием распространяется очень быстро, так как отсутствует эффект жертвенной защиты, характерный для чистого цинка.
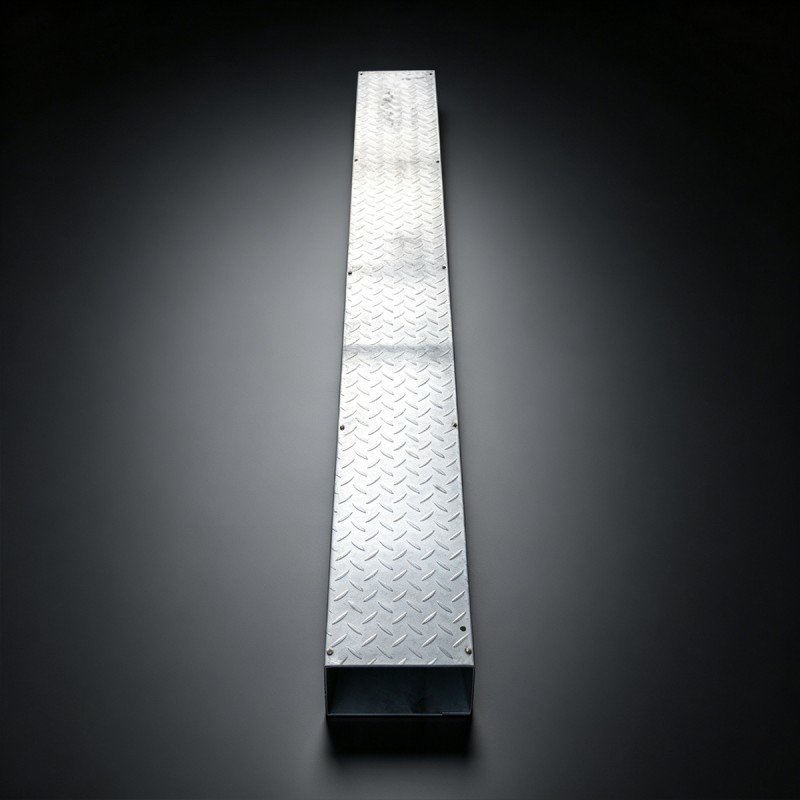
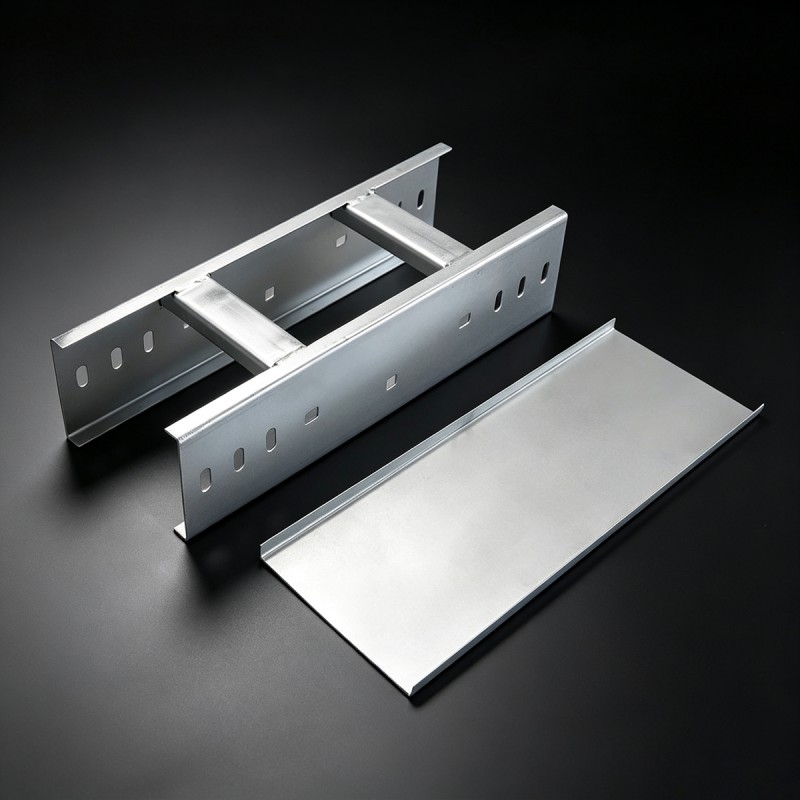
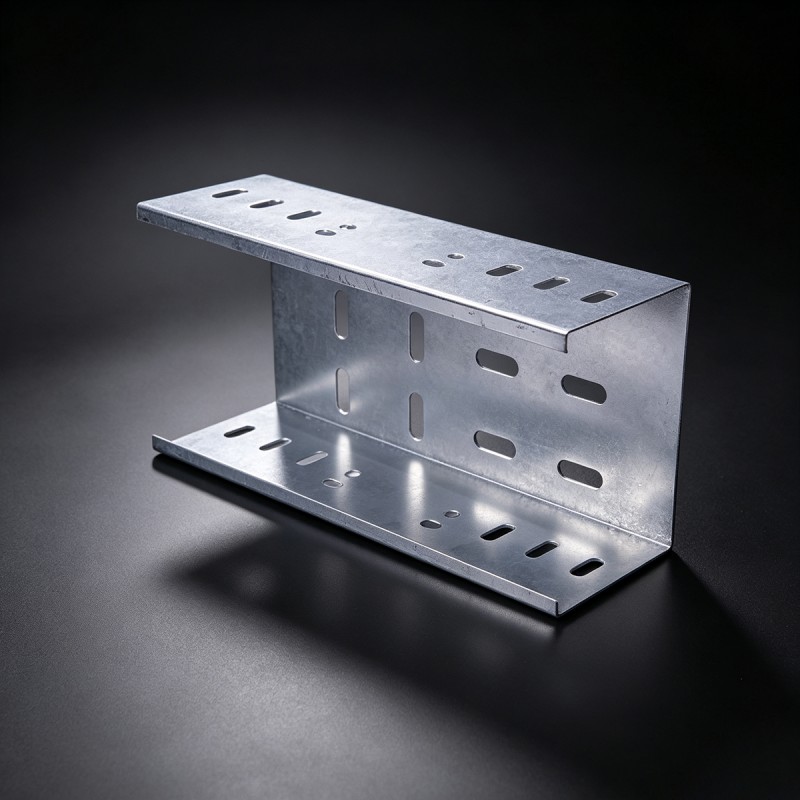
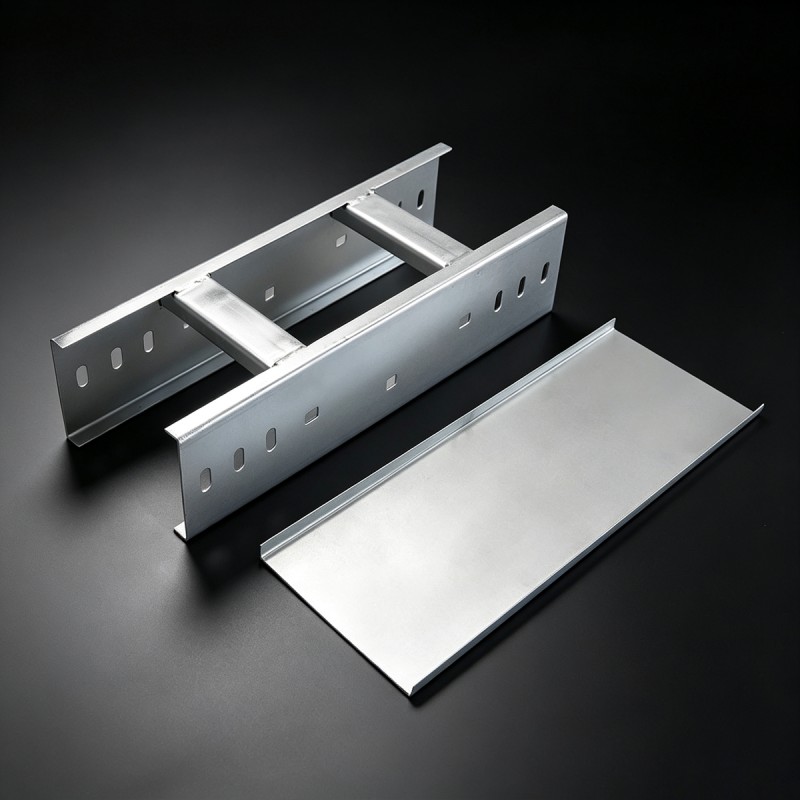
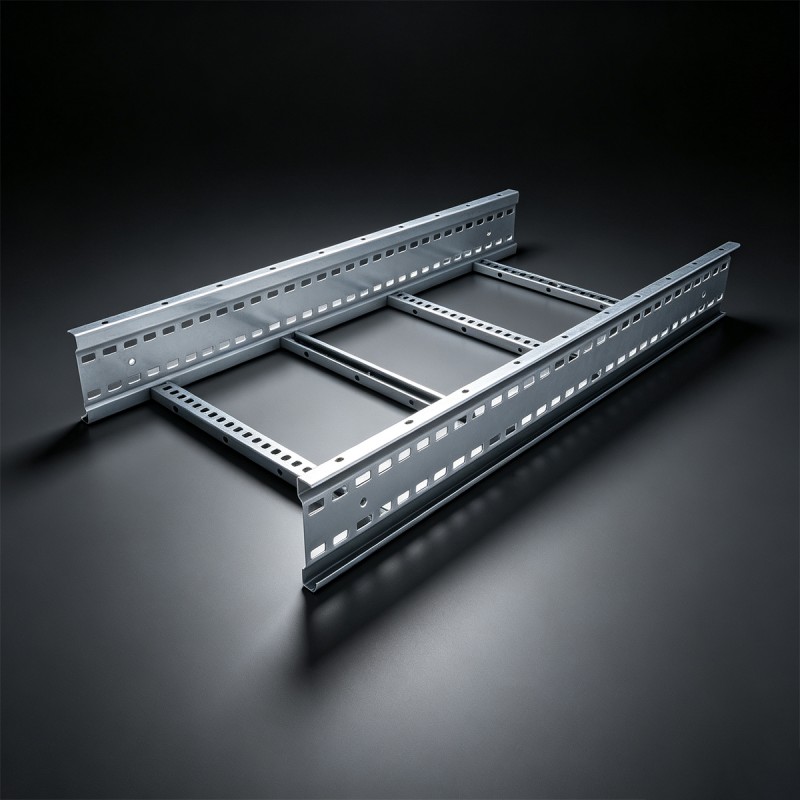
Именно поэтому для инфраструктурных объектов, таких как ТЭЦ, НПЗ или метрополитен, спецификация почти всегда требует использования горячеоцинкованных лотков. Компания производит стальные закрытые и лестничные лотки с предварительной горячей оцинковкой, что исключает риск повреждения покрытия при последующей сварке или гибке, который присутствует при методе «сварка-потом-покраска».
Факторы, определяющие реальный срок службы
Заявленный срок службы в 50+ лет достигается не автоматически. Он зависит от комплекса факторов, которые инженеры должны учитывать на стадии проектирования. Основной стандарт, регламентирующий эти расчеты — ISO 12944-2, классифицирующий коррозионную активность среды.
1. Коррозионная категория среды (C1–C5, CX)
Скорость коррозии цинка линейно зависит от агрессивности атмосферы:
- C2 (Умеренная): Сельская местность, отапливаемые склады. Потеря цинка ~1-2 мкм/год. Срок службы > 80 лет.
- C3 (Городская/Промышленная): Городская атмосфера с умеренным загрязнением SO2, производственные помещения с высокой влажностью. Потеря цинка ~2-4 мкм/год. Срок службы 40-60 лет.
- C4 (Промышленная/Морская): Химические заводы, прибрежные зоны. Потеря цинка ~4-8 мкм/год. Срок службы 20-40 лет (при толщине слоя 85 мкм).
- C5-I/C5-M (Очень высокая): Нефтепереработка, offshore-платформы. Здесь одного горячего цинкования может быть недостаточно, требуется комбинированная система (цинк + эпоксидный топ-коат).
2. Толщина стали и соотношение поверхностей
Парадоксально, но более тонкие элементы могут иметь бóльшую толщину цинкового покрытия из-за особенностей стекания расплава. Однако для несущих кабельных лотков критична жесткость. Стандартная толщина стали для промышленных лотков составляет 1.2–2.5 мм. Важно помнить: при горячем цинковании возможна термическая деформация тонколистовой стали (< 3 мм). Чтобы избежать этого, производители, такие как ООО «Шанхай Янсюнь», используют специальные приспособления для фиксации геометрии во время охлаждения в ванне.
3. «Эффект белого налета» (White Rust)
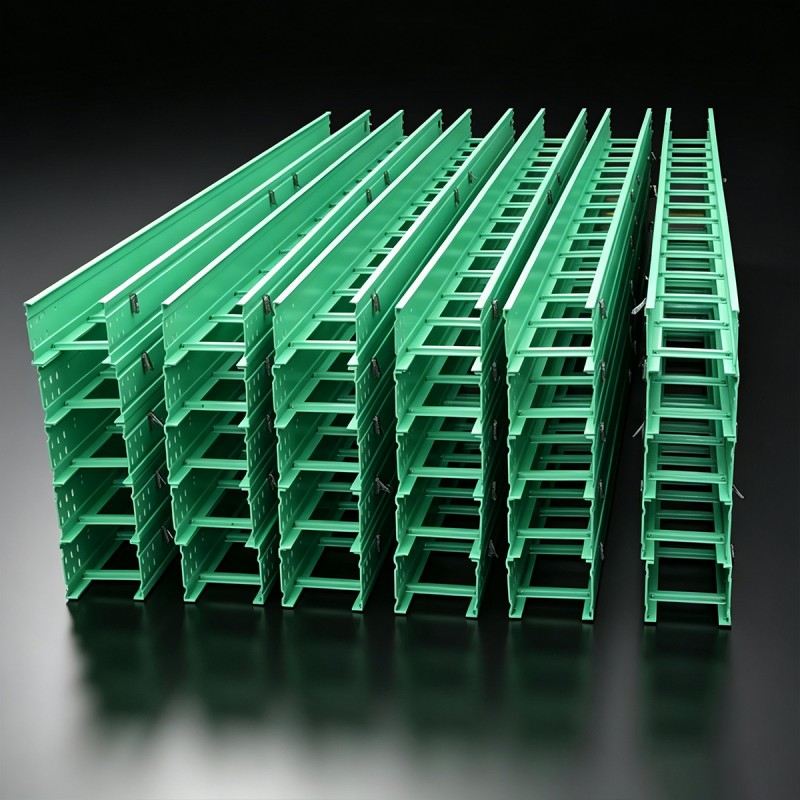
Частая проблема, с которой сталкиваются закупщики — появление белого порошкообразного налета на лотках сразу после распаковки. Это не коррозия стали, а оксид/гидроксид цинка. Он образуется, когда свежеоцинкованные изделия плотно упакованы и на них конденсируется влага (например, при морской перевозке или хранении на открытом воздухе без вентиляции).
Важно: Белый налет выглядит неприглядно, но он защищает underlying цинк от дальнейшего быстрого окисления. Обычно он выветривается и превращается в стабильную темную патину в течение нескольких месяцев эксплуатации. Однако, если налет обильный, он может указывать на нарушение условий хранения. В нашей практике мы рекомендуем использовать прокладки между слоями лотков при транспортировке и обеспечить циркуляцию воздуха на складе.
Типичные ошибки монтажа и их влияние на долговечность
Даже самый качественный горячеоцинкованный лоток можно испортить неправильным монтажом. Статистика отказов показывает, что до 70% проблем с коррозией возникают не из-за брака материала, а из-за нарушения целостности защитного слоя при установке.
Ошибка №1: Резка и сверление без восстановления покрытия
При монтаже неизбежно возникает необходимость подрезать лоток или сделать дополнительные отверстия. Оголенная сталь в месте реза становится анодом по отношению к цинковому покрытию. Если площадь оголенного металла велика, цинк вокруг среза быстро расходуется, пытаясь защитить сталь.
Решение: Все места резов, сварки и повреждений должны быть обработаны цинкосодержащими составами (холодное цинкование в баллончиках или кистью) с содержанием цинка не менее 90% в сухом слое. Нанесение должно проводиться на обезжиренную поверхность.
Ошибка №2: Гальваническая пара с алюминием или медью
Контакт оцинкованной стали с алюминием или медью во влажной среде вызывает электрохимическую коррозию. Алюминий и медь имеют более положительный потенциал, чем цинк, что приводит к ускоренному разрушению цинкового слоя в точке контакта.
Решение: Использовать изолирующие прокладки (из ПВХ или резины) в местах соединения разнородных металлов. Избегать использования алюминиевых крепежей для стальных оцинкованных лотков.
Ошибка №3: Игнорирование температурных расширений
Сталь расширяется при нагреве. На длинных трассах (более 30 метров) отсутствие компенсаторов расширения приводит к возникновению огромных механических напряжений. Это может вызвать деформацию лотков, отрыв крепежа и, как следствие, повреждение защитного покрытия в точках крепления.
Инженеры исследовательского центра в Шанхае разрабатывают проекты трасс с учетом коэффициента линейного расширения стали (11.7 × 10⁻⁶ /°C). Для трасс длиной свыше 50 метров обязательно включение расширительных соединений каждые 30-40 метров.
Экономическое обоснование: почему TCO ниже у горячего цинка
При закупке оборудования для крупных объектов, таких как заводы в дельте Янцзы или энергетические узлы в Сибири, первоначальная цена (CAPEX) часто является решающим фактором. Горячеоцинкованный лоток стоит на 15-25% дороже аналога с холодной galvanization или простой стали с грунтовкой. Однако давайте посмотрим на совокупную стоимость владения (Total Cost of Ownership, TCO) на горизонте 20 лет.
Рассмотрим гипотетический проект протяженностью 10 км кабельных трасс в зоне C3 (промышленная зона):
- Вариант А (Горячее цинкование): Высокие начальные затраты. Затраты на обслуживание за 20 лет: 0 руб. (только визуальный осмотр).
- Вариант Б (Окрашенная сталь): Низкие начальные затраты. Через 7 лет требуется частичная перекраска (30% площади). Через 12 лет — капитальная перекраска (70% площади). Затраты на подготовку поверхности (пескоструйная очистка), материалы и работу монтажников на действующем предприятии многократно превышают разницу в начальной цене.
Кроме того, простой производства на время ремонта кабельных эстакад может стоить десятки тысяч долларов в час. Надежность горячеоцинкованной системы минимизирует эти риски. ООО «Шанхай Янсюнь Комплектное Электрооборудование» предоставляет расчеты срока окупаемости для своих клиентов, демонстрируя, что уже на 8-9 год эксплуатации горячее цинкование становится экономически выгоднее окрашенных аналогов.
Как выбрать надежного поставщика: чек-лист для инженера
Рынок насыщен предложениями, но качество горячего цинкования варьируется колоссально. Вот ключевые параметры, которые нужно проверять перед подписанием контракта:
- Наличие собственной линии или договор с сертифицированным цехом? Идеальный вариант — интегрированное производство, где формовка лотка и цинкование происходят под контролем одного технического отдела. Это исключает проблемы логистики полуфабрикатов и повреждения при повторной погрузке.
- Сертификация ISO 9001 и отраслевые сертификаты. Проверьте наличие действующих сертификатов. Для российского рынка критически важно наличие деклараций соответствия ТР ТС.
- Возможность инспекции третьей стороны. Готов ли поставщик допустить независимую лабораторию (например, SGS или Bureau Veritas) для проверки толщины покрытия и адгезии перед отгрузкой?
- Опыт в вашем секторе. Поставщик должен понимать специфику вашей отрасли. Например, для пищевой промышленности важна гладкость покрытия (отсутствие наплывов цинка), а для нефтехимии — стойкость к конкретным химикатам.
ООО «Шанхай Янсюнь Комплектное Электрооборудование», зарегистрированное в 2004 году, реализует именно такую модель контроля. Благодаря двухуровневой структуре (R&D в Шанхае и производство в Янчжуне), компания обеспечивает полный цикл: от расчета нагрузок в специализированном ПО до финальной упаковки готовой продукции. Наличие более чем 10 официальных сертификатов и соответствие стандарту ISO 9001 подтверждают способность компании поставлять продукцию, отвечающую жестким требованиям международных заказчиков. Мы не просто продаем металл; мы предоставляем инженерное решение, подкрепленное двадцатилетним опытом работы в металлургии, энергетике и строительстве.
Заключение и следующий шаг
Горячеоцинкованный кабельный лоток — это инвестиция в безопасность и бесперебойность вашего предприятия. Его преимущества очевидны: непревзойденная коррозионная стойкость, механическая прочность и минимальные затраты на обслуживание. Срок службы, превышающий 50 лет, делает его безальтернативным выбором для ответственных инфраструктурных проектов.
Однако ключ к успеху лежит не только в выборе материала, но и в выборе партнера. Поставщик должен обладать компетенциями для технического аудита вашей трассы, предложить оптимальные типы лотков (лестничные, закрытые, сетчатые) и гарантировать соблюдение стандартов качества на каждом этапе.
Если вы планируете модернизацию существующих сетей или строительство нового объекта, не рискуйте качеством скрытых работ. Доверьте комплектацию профессионалам с доказанной экспертизой.
Готовы обсудить техническое задание?
Запросите коммерческое предложение и технический паспорт на нашу продукцию.
Наши инженеры помогут подобрать оптимальную конфигурацию лотков под ваши нагрузки и условия среды.
Связаться с отделом продаж